1. Izpratne par rūdīšanas procesu

1.1 Redošanas pamati
Recenācija ir termiskās apstrādes process, kurā tērauds tiek uzkarsēts līdz noteiktai temperatūrai, parasti virs kritiskā punkta (AC3 vai AC1 dažādiem tērauda veidiem), kas tiek turēts uz noteiktu laiku, lai varētu veikt fāzes transformāciju uz austenītu, un pēc tam ātri atdzesētu. Šī ātrā dzesēšana parasti tiek veikta barotnēs, piemēram, ūdenī, eļļā vai gaisā. Mērķis ir iegūt martensīta struktūru tērauda, kas ir pazīstama ar savu augsto cietību. Tomēr atdzesēšanas veids - neatkarīgi no tā, vai tas ir viens vai vairāki, var dziļi ietekmēt tērauda šāviena galīgās īpašības.
1.2 Viens rūdīšanas process
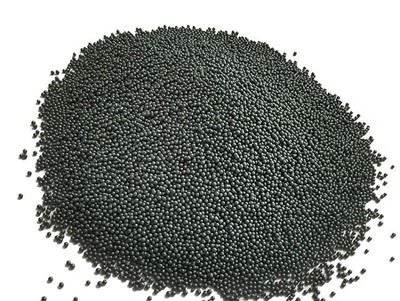
Vienam rūdītam tērauda šāvienam ražošanas process parasti ietver augstas kvalitatīvu tērauda bloku vai fragmentu izkausēšanu. Pēc tam izkausēto tēraudu veido mazās bumbiņās, bieži ar augsta spiediena ūdens strūklu vai centrbēdzes spēku. Pēc tam tas tiek apdzēsts pirmo un vienīgo laiku. Šīs vienīgās slāpēšanas mērķis ir sasniegt pamata cietības līmeni tērauda šāvienā. Pēc rūdīšanas šāviena ķermenis tiek žāvēts un pēc tam sildīts un rūdīts krāsnī, lai sasniegtu vēlamo cietības līmeni. Rūdītais tērauda šāviens beidzot tiek sakārtots dažādās pakāpēs saskaņā ar SAE (Automobiļu inženieru biedrība) standartam, izmantojot mehānisko skrīningu, lai izmantotu šāvienu peingu vai šāvienu spridzināšanas aprīkojumu.
1.3 Dubultā slāpēšanaApstrādāt
Divreiz rūdīta tērauda šāviena process ir sarežģītāks. Pirmkārt, nošautais tērauds tiek veikts līdzīga sākotnējā slāpēšana kā atsevišķā apdzēšotā procesā. Pēc pirmās slāpēšanas, kas piešķir sākotnējo augsto cietību un zināmu nodiluma izturības līmeni, tērauda šāviens tiek pakļauts otrajai slāpēšanai. Šī otrā slāpēšana ir rūpīgi izstrādāta, lai vēl vairāk optimizētu tērauda šāviena iekšējo struktūru. Pirms otrās slāpēšanas rūdīšanas ārstēšana parasti tiek veikta pēc pirmās slāpēšanas, lai mazinātu iekšējos spriegumus. Otrais sildīšanas un rūdīšanas process uzlabo mikrostruktūru, izraisot pastiprinātas mehāniskās īpašības, piemēram, uzlabotu izturību un izturību pret nogurumu.
2. Veiktspējas atšķirības

2.1 Cietības salīdzinājums
Atsevišķa apdzēsta tērauda šāviens: viena rūdīta tērauda šāviena cietība parasti sasniedz noteiktu līmeni, kas ir piemērots vispārīgi mērķa virsmas apstrādes uzdevumiem. Tomēr, salīdzinot ar divreiz rūdītu tērauda šāvienu, tas, iespējams, nepiedāvā tikpat augstu līmeņa cietību, kas nepieciešama prasīgākiem lietojumiem. Piemēram, lietojumprogrammās, kur nepieciešama ātra un efektīva biezu rūsas slāņu vai izturīgu pārklājumu noņemšana, var cīnīties, lai nodrošinātu nepieciešamo griešanas jaudu.
Divreiz rūdīts tērauda šāviens: Pēc divām rūdīšanas procedūrām tērauda šāviena cietību var ievērojami palielināt. Tas bieži sasniedz HRC 45 - 50 cietības līmeni vai pat augstāku dažos gadījumos, atkarībā no tērauda sakausējuma sastāva. Šī augstā cietība padara to ārkārtīgi efektīvu lietojumprogrammās, kur ir nepieciešama augstas stiprības virsmas tīrīšana, piemēram, aviācijas un kosmosa rūpniecībā, lai noņemtu spītīgus oksīda slāņus no gaisa kuģa komponentiem.
2.2 izturība un izturība pret nogurumu
Vienreizējs apdzēstais tērauda šāviens: viena rūdīta tērauda šāviena mikrostruktūrai var būt salīdzinoši rupjāki graudi. Rezultātā tā izturība un izturība pret nogurumu nav tik augsta kā divreiz rūdīta tērauda šāviena. Atkārtotas trieciena laikā tādās lietojumprogrammās kā šāvienu spridzināšana, viena rūdīta tērauda šāviens, visticamāk, sabojājas vai čipā, samazinot tā kalpošanas laiku.
Divreiz rūdīts tērauda šāviens: otrais rūdīšanas process uzlabo tērauda šāviena graudu struktūru. Smalkās - graudainās struktūras ir pazīstamas ar pastiprinātu izturību un izturību pret nogurumu. Divreiz rūdīts tērauda šāviens var izturēt vairāk atkārtotu triecienu, nesalaužot, padarot to ideālu lietojumprogrammām, kurām nepieciešama ilgstoša un nepārtraukta lietošana, piemēram, lielos mēroga rūpniecības rūpnīcās, kur visu diennakti tiek veiktas šāvienu spridzināšanas operācijas.
2.3 Nodiluma pretestība
Vienreizējs apdzēstais tērauda šāviens: Lai arī tam ir zināma nodiluma izturība, viena rūdīta tērauda šāviena nodiluma ātrums var būt salīdzinoši augsts, it īpaši, ja ilgstoši to lieto abrazīvā vidē. Tas notiek tāpēc, ka mazāk - rafinēta mikrostruktūra var nebūt tik efektīva, lai pretestītu abrazīvos spēkus virsmas apstrādes procesu laikā.
Divreiz rūdīts tērauda šāviens: Augstas cietības un izsmalcinātas mikrostruktūras kombinācija divreiz rūdītā tērauda šāvienā rada lielisku nodiluma pretestību. Cietā virsma var pretoties daļiņu abrazīvajai darbībai kadru sprādziena laikā, un smalkās un graudainās struktūras nodrošina, ka šāviens ilgāku laiku var saglabāt savu integritāti, samazinot nomaiņas biežumu un tādējādi ilgtermiņā ietaupot izmaksas.
3. Vizuālās un strukturālās atšķirības
3.1.

Vienreizējs rūdīts tērauda šāviens: Fe3O4 oksīda plēve, kas veidota uz viena rūdīta tērauda virsmas, ir salīdzinoši plāna. Tas ir tāpēc, ka tas nav atkārtoti atkārtots un atskaužams otro reizi. Rezultātā viena rūdīta tērauda šāviena virsma bieži šķiet ļoti spilgta, vieglāk atspoguļojot gaismu.
Divreiz rūdīts tērauda šāviens: pēc otrās rūdīšanas apstrādes Fe3O4 plēve uz tērauda šāviena virsmas kļūst biezāka. Šis biezāks oksīda slānis neatspoguļo gaismu, kā arī plānāku slāni uz viena rūdīta tērauda šāviena, piešķirot divreiz rūdītam tērauda kadram blāvāku izskatu. Tomēr šīs izskata izmaiņas nav tikai kosmētiska; Tas norāda uz dziļākām strukturālām izmaiņām, kas notikušas tērauda šāvienā.
3.2 Mikrostrukturālās izmaiņas
Vienreizējs apdzēstais tērauda šāviens: viena rūdīta tērauda šāviena mikrostruktūrai var būt lielāki iepriekšējie austenīta graudi. Martensīta virpas, kas izveidotas rūdīšanas laikā, var būt arī salīdzinoši plašākas. Šī rupjāka mikrostruktūra var ietekmēt tērauda šāviena mehāniskās īpašības, kā minēts iepriekš, padarot to vairāk pakļautu sprieguma pārrāvumam.
Divreiz rūdīts tērauda šāviens: otrais slāpēšanas process efektīvi uzlabo iepriekšējo austenīta graudu lielumu un martensīta lathu platumu. Šī izsmalcinātā mikrostruktūra ir viendabīgāka un stabilāka, veicinot uzlabotu tērauda šāviena cietību, izturību un nodiluma izturību. Smalkāki graudi un virpas nodrošina vairāk saskarņu, lai pretotos plaisu izplatīšanai, uzlabojot tērauda šāviena kopējo veiktspēju.
4. Ietekme uz lietojumprogrammām un rūpniecībā
4.1 Dažādi lietojumprogrammu scenāriji
Vienreizējs apdzēstais tērauda šāviens: sakarā ar salīdzinoši zemākajām izmaksām (salīdzinot ar divreiz rūdītu tērauda šāvienu) un pietiekamu veiktspēju dažiem mazāk prasīgiem pielietojumiem, vienreizēju apcietinātu tērauda kadru bieži izmanto kopumā - mērķa virsmas tīrīšanai būvniecības nozarē, piemēram, noņemot rūsas no tērauda stariem celtniecības projektos. Tas ir piemērots arī lietojumprogrammām, kurās virsmas apstrādes prasības nav īpaši augstas, piemēram, dažos mazos mērogos metālapstrādes veikalos pamata deburēšanas operācijām.
Divreiz rūdīts tērauda šāviens: Aviācijas un kosmosa rūpniecība lielā mērā paļaujas uz divreiz rūdītu tērauda šāvienu, kas paredzēta augstās precizitātes virsmas apstrādes vajadzībām. Piemēram, gaisa kuģu dzinēju ražošanā, kur komponentu virsmām jābūt brīvām no jebkādiem defektiem un tām ir lieliska izturība pret nogurumu, divreiz rūdīta tērauda kadra tiek izmantota šāvienu, lai uzlabotu virsmas integritāti. Automobiļu rūpniecībā to izmanto, lai ārstētu augsta stresa daļas, piemēram, kloķvārpstas, lai uzlabotu to izturību.
4.2 Rūpniecība - plaša nozīme

Izmaksas - Efektivitātes apsvērumi: nozarēm ar ierobežotu budžetu un mazāk - kritiskas virsmas apstrādes prasības, vienreizējs rūdīts tērauda šāviens piedāvā izmaksu efektīvu risinājumu. Tomēr nozarēm, kurās produktu kvalitāte un veiktspēja ir ārkārtīgi svarīga, augstākas sākotnējās izmaksas, kas saistītas ar divreiz rūdītu tērauda kadru, kompensē tā ilgāks kalpošanas laiks un labāks sniegums, kā rezultātā ilgtermiņā tiek ietaupīti kopējie izmaksu ietaupījumi.
Braukšanas tehnoloģiskie sasniegumi: Divreiz rūdīta tērauda šāvienu izstrāde un izmantošana ir pamudinājusi tehnoloģiskos sasniegumus metālapstrādes un virsmas ārstēšanas nozarē. Ražotāji pastāvīgi pēta un uzlabo slāpēšanas procesus, lai vēl vairāk uzlabotu tērauda šāviena darbību, kā rezultātā attīstās efektīvākas un augstas kvalitātes virsmas apstrādes metodes.
Noslēgumā jāsaka, ka atšķirības starp divreiz rūdītu tērauda šāvienu un vientuļo apdzēsto tērauda šāvienu ir nozīmīgas veiktspējas, izskata un mikrostruktūras ziņā. Šīs atšķirības dziļi ietekmē to pielietojumu dažādās nozarēs, katram tērauda šāviena veidam atrodot nišu, pamatojoties uz dažādu virsmas apstrādes uzdevumu īpašajām prasībām. Tā kā tehnoloģija turpina attīstīties, veiktspējas plaisa starp abiem var vēl vairāk paplašināties, paverot jaunas iespējas metālapstrādes un virsmas apstrādes nozarēm.