Ievads: abrazīvās izvēles kritiskā loma ražošanā
Rūpnieciskās ražošanas un virsmas apstrādes pasaulē bieži rodas pamatjautājums: Kāpēc tirgus piedāvā daudzus tērauda veidus, kad viens universāls produkts varētu šķist efektīvāks? Atbilde slēpjas sarežģītajā mijiedarbībā starp materiālo zinātni, piemērošanas prasībām un ekonomiskajiem faktoriem, kas nosaka optimālu abrazīvu atlasi.
Globālais abrazīvo tirgus, kura vērtība ir aptuveni 52 miljardi USD 2023. gadā, turpina dažādot, jo ražotāji atzīst, ka neviens abrazīvs veids nevar efektīvi novērst plašo virsmas sagatavošanas problēmu spektru. Sākot ar automobiļu komponentiem un beidzot ar aviācijas un kosmosa struktūrām, precīza tērauda šāvienu šķirņu izvēle pati par sevi ir kļuvusi par zinātni, tieši ietekmējot produktu kvalitāti, darbības efektivitāti un ražošanas izmaksas.

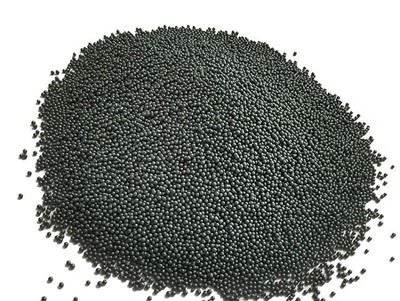
SaprātsTērauda šāviens: Vairāk nekā tikai metāla daļiņas
Ražošanas process un tā ietekme uz dažādību
Tērauda šāvienu ražošana sākas ar rūpīgi kontrolētiem metalurģiskiem procesiem, kas nosaka gala produkta īpašības. Ceļojums no izejvielām uz pabeigto abrazīvo ir saistīts ar:
Kūst un leģēšana: Dažādas tērauda kompozīcijas rada atšķirīgu cietības līmeni un konstrukcijas īpašības. Augsts - oglekļa tērauds (0,85% - 1,2% oglekļa) rada ārkārtīgi smagu šāvienu agresīvai tīrīšanai, savukārt vidēja oglekļa tērauda (0,7% -0,85% oglekļa) piedāvā labāku izturību atkārtotai lietošanai.
Atomizācijas paņēmieni: Izkausētā tērauda pārveidošanas metode sfēriskajās daļiņās būtiski ietekmē daļiņu morfoloģiju. Centrbēdzes atomizācija rada vienotas sfēras, savukārt ūdens atomizācija rada nedaudz neregulāras formas īpašiem stiprinājuma profiliem.
Termiskās apstrādes precizitāte: Redošanas un rūdīšanas procesi tiek rūpīgi kontrolēti, lai sasniegtu vēlamo cietību un mikrostruktūru. Rūdīšanas temperatūra un ilgums nosaka, vai šāviens būs trausls vai kaļams, tieši ietekmējot tā sadalījuma īpašības un kalpošanas laiku.
Lieluma klasifikācija: Mūsdienu skrīninga tehnoloģija ir precīzi sadalīta. SAE J444 standarts nosaka 16 atšķirīgas lieluma klasifikācijas no G-10 (2,36-3,35 mm) līdz S-660 (15,7-18,7 mm), katra kalpo īpašām lietojumprogrammām.
Galvenās veiktspējas īpašības, kas prasa dažādību
Cietības variācijas: Tērauda šāviena cietība parasti svārstās no HRC 40-65, ar dažādiem lietojumiem, kuriem ir nepieciešams īpašs cietības līmenis:
HRC 40-45: mīksts šāviens smalkām virsmām un minimālai substrāta noņemšanai
HRC 45-55: Vispārējā mērķa šāviens tīrīšanai un atcelšanai
HRC 55-65: ciets šāviens agresīvai griešanai un virsmas sagatavošanai
Blīvums un trieciena enerģija: Tērauda šāviena blīvums (aptuveni 7,4–7,8 g/cm³) apvienojumā ar tā ātrumu nosaka kinētisko enerģiju, kas pārnesta uz sagatavi. Dažādām lietojumprogrammām nepieciešama precīza enerģijas kontrole, lai sasniegtu vēlamos rezultātus, nesabojājot substrātus.
Izturības un sabrukšanas likmes: Mikrostruktūra un cietība nosaka, kā šāviens sabojājas lietošanas laikā. Dažām lietojumprogrammām ir nepieciešams šāviens, kas saglabā tā lielumu un formu, bet citi gūst labumu no kontrolēta sabrukuma, lai saglabātu griešanas efektivitāti.

Lietojumprogramma - īpašas prasības: kāpēc viens izmērs neiederas visiem
Automobiļu rūpniecība: precizitāte un konsekvence
Automobiļu sektors parāda, kāpēc abrazīvā šķirne ir būtiska. Dažādām sastāvdaļām ir nepieciešams īpaši izstrādāts tērauda šāviens:
Motora sastāvdaļas: Kloķvārpstas un savienojošos stieņus iziet no šāviena ar ļoti sfērisku, vienveidīgu - izmēra kadru (parasti S230-S330), lai izraisītu spiedes spriegumus, kas uzlabo noguruma pretestību. Precīza lieluma kontrole nodrošina konsekventu pārklājumu un intensitāti.
Transmisijas daļas: Pārnesumiem un vārpstām ir nepieciešams šāviens, kas var piekļūt sarežģītām ģeometrijām, neizraisot izmēru izmaiņas. Mazāki šāvienu izmēri (S110-S170) ar lielu cietību (HRC 50-55) nodrošina nepieciešamo precizitāti.
Ķermeņa paneļi: Lielas virsmas zonas pieprasa šāvienu, kas nodrošina vienmērīgu tīrīšanu bez pārmērīgas metāla noņemšanas. Mīkstāks šāviens (HRC 40-45) vidējā izmērā (S390-S550) novērš paneļu kropļojumus, vienlaikus noņemot pārklājumus un piesārņotājus.
Aviācijas un aizsardzība: ārkārtējas veiktspējas prasības
Aviācijas un kosmosa nozare piedāvā dažus no visprasīgākajiem tērauda šāvieniem:
Turbīnu komponenti: Reaktīvo motoru asmeņi tiek veikti ar šāvienu ar ārkārtīgi vienveidīgu, sacietējušu tērauda kadru, lai izveidotu precīzi kontrolētus spiedes sprieguma slāņus. Pat nelielas šāviena lieluma vai cietības variācijas var kompromitēt komponentu uzticamību.
Strukturālās sastāvdaļas: Gaisa kuģa rāmjiem un nosēšanās rīkiem ir nepieciešams šāviens, kas var radīt īpašus enkura modeļus adhēzijas pārklāšanai, vienlaikus saglabājot materiālo integritāti. Šāvienam jābūt bez piesārņotājiem, kas varētu izraisīt stresa korozijas plaisāšanu.
Apkope un remonts: Pārkvalifikācijas iekārtās dažādām apkopes darbībām tiek izmantoti dažādi kadru veidi, sākot no krāsas noņemšanas uz alumīnija ādām līdz tērauda komponentu korozijas kontrolei. Katrai lietojumprogrammai ir nepieciešami īpaši formulēti abrazīvi.
Smagā rūpniecība un infrastruktūra: izturība un efektivitāte
Lielas - mēroga lietojumprogrammas parāda, kā šāvienu atlase ietekmē darbības ekonomiku:
Kuģu būve un remonts: Masīvām tērauda konstrukcijām ir vajadzīgas agresīvas tīrīšanas iespējas. Liels, ciets šāviens (G40-G50) nodrošina ātru tīrīšanas ātrumu uz biezām tērauda plāksnēm, savukārt mazāki izmēri adresē detalizētus apgabalus.
Tilta izgatavošana: Tērauda komponentu laikapstākļiem nepieciešama virsmas sagatavošana, kas rada optimālus profilus aizsargājošo pārklājumu sistēmām. Šāviena izmērs un cietība ir jāsaskaņo ar tērauda biezumu un pārklājuma specifikācijām.
Lējumi un kalumi: Dažādi metāli un virsmas apstākļi prasa pielāgotas abrazīvas pieejas. Kaļos dzelzs lējumiem ir vajadzīgas atšķirīgas šāvienu īpašības nekā tērauda kalumi vai alumīnija lējumi.

Universāla abrazīva tehniskie ierobežojumi
Materiālu saderības jautājumi
Mēģinājums izmantot viena veida tērauda šāvienu visās lietojumprogrammās radītu daudzas problēmas:
Substrāta bojājuma risks: Cietais kadrs, ko izmanto uz mīkstiem materiāliem (alumīnija, misiņa vai plāna tērauda), izraisītu pārmērīgu metāla noņemšanu, izmēru izmaiņas un iespējamo komponentu kropļojumu.
Nepietiekama tīrīšanas jauda: Mīkstam šāvienam, ko izmanto uz stipri mērogotām vai piesārņotām virsmām, būtu nepieciešams pagarināts apstrādes laiks, palielināt izmaksas un samazināt caurlaidspēju.
Virsmas profila problēmas: Dažādām pārklājuma sistēmām ir nepieciešami īpaši enkura modeļi. Universāls kadrs vai nu nodrošinātu nepietiekamu profilu bieziem pārklājumiem, vai pārmērīgs profils plāniem pārklājumiem.
Ekonomiskie apsvērumi
Nepiemērota kadra izmantošanas finansiālā ietekme ir būtiska:
Patēriņa likmes: Nošauts, kas pārāk ātri sadalās konkrētai lietojumprogrammai, palielina patēriņa izmaksas un dīkstāvi sistēmas uzturēšanai.
Energoefektivitāte: Neefektīvai tīrīšanai ir nepieciešams ilgāks apstrādes laiks, enerģijas patēriņa palielināšana un vispārējās aprīkojuma efektivitātes samazināšana.
Kvalitātes izmaksas: Nepareiza virsmas sagatavošana noved pie pārklājuma kļūmēm, pārstrādes un potenciālu produktu atsaukumiem, ievērojami pārsniedzot visus ietaupījumus no abrazīvas standartizācijas.
Tehniskās veiktspējas ierobežojumi
PEINNS intensitātes kontrole: Šāvienu noregulētājiem nepieciešama precīza kontrole pār Almen intensitāti, ko tieši ietekmē šāviena lielums, cietība un ātrums. Universāls kadrs nevarēja nodrošināt nepieciešamo procesa kontroli.
Virsmas pārklājuma optimizācija: Dažādi kadru izmēri un veidi nodrošina atšķirīgu pārklājuma līmeni. Optimālais ekonomiskais līdzsvars starp apstrādes laiku un šāvienu patēriņu mainās atkarībā no piemērošanas.
Putekļu ģenerēšana: Kadru sastāvs un cietība ietekmē putekļu ģenerēšanas ātrumu. Dažiem lietojumiem, jo īpaši pārtikas pārstrādē vai tīrā ražošanas vidē, ir nepieciešami zemi - putekļu formulējumi.
EvolūcijaTērauda šāviensŠķirnes: reaģēšana uz nozares vajadzībām
Vēsturiskā attīstība
Tērauda šāvienu veidu dažādošana ir reakcija uz attīstītajām rūpnieciskajām prasībām:
Agrīnais rūpniecības laikmets: Vienkāršs čuguna šāviens kalpoja pamatvajadzībām par tīrīšanu, bet piedāvāja sliktu izturību un nekonsekventu sniegumu.
20. gadsimta vidus: Caur - rūdīta tērauda šāviena attīstību uzlabojās izturība un konsekvence, nodrošinot prasīgākas lietojumprogrammas.
20. gadsimta beigas: Speciāli sakausējumi un uzlaboti termiskās apstrādes procesi, kas izveidoti ar īpašām veiktspējas īpašībām noteiktām nozarēm.
21. gadsimta jauninājumi: Nanostrukturēti pārklājumi, kompozītmateriāli un digitāli kontrolēti ražošanas procesi ir vēl vairāk paplašinājuši pieejamās iespējas.
Mūsdienu klasifikācijas sistēmas
Pašreizējās tērauda šāvienu šķirnes tiek klasificētas, izmantojot vairākas standartizētas sistēmas:
SAE J444 klasifikācija: Definē tērauda šāviena lielumu, cietību un ķīmiskās sastāva prasības.
ISO 11124-3 standarts: Nodrošina starptautiskas specifikācijas ar augstu oglekļa saturu tērauda šāvienu.
Ražotājs - specifiskas pakāpes: Vadošie ražotāji ir izstrādājuši patentētus formulējumus specializētiem lietojumiem, kurus bieži aizsargā patenti un komercnoslēpumi.
Tērauda šāvienu tehnoloģijas nākotne: specializācijas palielināšana
Jaunās tendences
Lietojumprogramma - specifiskas formulas: Ražotāji izstrādā šāvienu, kas optimizēts konkrētiem materiāliem vai procesiem, piemēram, šāviens, kas īpaši paredzēts nerūsējošā tērauda sagatavošanai vai alumīnija virsmas apstrādei.
Gudri abrazīvi: Abrazīvu pētījumi ar iegultiem sensoriem vai marķieriem varētu nodrošināt reālu - laika procesa uzraudzību un kontroli.
Vides apsvērumi: Ilgāku - ilgstoša kadra un uzlabotu pārstrādes sistēmu izstrāde risina ilgtspējības problēmas, vienlaikus samazinot darbības izmaksas.
Digitālā integrācija: AI - Abrazīvas atlases sistēmas palīdz ražotājiem izvēlēties optimālu kadru to īpašajiem lietojumiem, pamatojoties uz materiālu, aprīkojumu un vēlamajiem rezultātiem.
Standartizācijas neiespējamība
Neskatoties uz ražošanas tehnoloģijas attīstību, tendence ir vērsta uz lielāku specializāciju, nevis konsolidāciju. Fiziskie fizikālie principi, kas nosaka abrazīvu veiktspēju - kinētisko enerģijas pārnešanu, griešanas mehāniku un virsmas mijiedarbību -, nodrošina, ka dažādām lietojumprogrammām būs vajadzīgas atšķirīgas abrazīvas īpašības.
Secinājums: optimālu rezultātu dažādības ietveršana
Mūsdienās pieejamo tērauda veidu dažādība nozīmē nevis tirgus sadrumstalotību, bet gan tehnoloģisko izsmalcinātību. Katra pakāpe, lielums un formulējums kalpo īpašam mērķim rūpnieciskās virsmas sagatavošanas sarežģītajā ekosistēmā.
Ražotāji, kuri saprot un pieņem šo dažādību, iegūst ievērojamas konkurences priekšrocības:
Kvalitātes uzlabošana: Saskaņošana ar šāvienu ar pielietojumu rada izcilu virsmas sagatavošanu, kā rezultātā labāk pārklāj saķeri, uzlabotu noguruma veiktspēju un uzlabotu produktu uzticamību.
Izmaksu samazināšana: Optimālā šāviena izvēle samazina patēriņa ātrumu, samazina enerģijas patēriņu, samazina pārstrādi un uzlabo vispārējo aprīkojuma efektivitāti.
Procesa optimizācija: Pareizais lietojumprogrammas šāviens palielina caurlaidspēju, samazina apstrādes laiku un nodrošina konsekventākus rezultātus.
Inovācijas iespējošana: Specializētie abrazīvi atvieglo jaunu ražošanas procesu un materiālu attīstību, veicinot tehnoloģisko progresu dažādās nozarēs.
Tā vietā, lai meklētu neeksistējošu universālu risinājumu, veiksmīgi ražotāji iegulda, lai izprastu to īpašās abrazīvās prasības un izstrādātu stratēģiskas attiecības ar tehniskajiem partneriem, kuri var sniegt pielāgotus risinājumus. Virsmas sagatavošanas nākotne slēpjas nevis vienkāršošanā, bet gan gudrākā, precīzākajā abrazīvajā atlasē, kuras pamatā ir visaptveroša tehniskā izpratne un praktiskā pieredze.
Rūpnieciskās ražošanas attīstības ainavā jautājums nav "kāpēc ir tik daudz tērauda šāvienu veidu?" Bet drīzāk "kā mēs varam labāk saskaņot pareizo kadru katrai konkrētajai lietojumprogrammai, lai sasniegtu optimālus rezultātus?" Atbilde uz šo jautājumu turpinās virzīt jauninājumus un uzlabojumus virsmas sagatavošanas tehnoloģijā nākamajiem gadiem.