Kopsavilkums: Abrazīvo tehnoloģiju mūsdienu attīstība
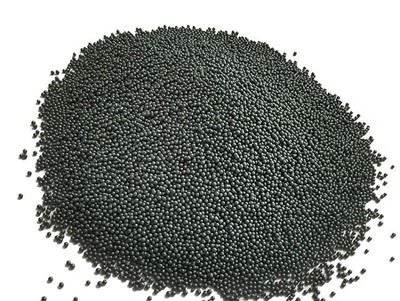
Kā galvenie materiāli rūpnieciskajā virsmu apstrādē,tērauda skrotisun smiltis pēdējo desmitgažu laikā ir piedzīvojuši nozīmīgus tehnoloģiskus jauninājumus. Saskaņā ar 2024. gada globālo virsmas apstrādes nozares ziņojumu globālais tērauda skrošu un smilšu tirgus ir sasniedzis 5,6 miljardus ASV dolāru, un sagaidāms, ka tas turpinās pieaugt vidēji par 5,8% gadā līdz 2028. gadam. Šis pieaugums galvenokārt ir saistīts ar straujo ražošanas attīstību un nepārtraukti uzlabojamām virsmas apstrādes kvalitātes prasībām.
Mūsdienu ražošana ir izvirzījusi augstākas prasības virsmas apstrādes tehnoloģijai. Tērauda skrotis un smiltis saglabā līderpozīcijas starp daudziem abrazīviem materiāliem to izcilo veiktspējas īpašību dēļ. Jaunākie nozares dati liecina, ka pareiza tērauda skrošu un smilšu izvēle un izmantošana var uzlabot virsmas apstrādes efektivitāti par 30-50%, vienlaikus samazinot ražošanas izmaksas par 15-25%.

Materiālzinātne un ražošanas procesi
Ķīmiskais sastāvs un mikrostruktūra
Tērauda skrotis un smiltis ķīmiskā sastāva standartu tabula
| Elementārais sastāvs | Standarta diapazons (%) | Pieļaujamā novirze | Ietekme uz veiktspēju | Pārbaudes metode |
|---|---|---|---|---|
| Ogleklis (C) | 0.85-1.20 | ±0.05 | Nosaka cietību un izturību | GB/T 223.1 |
| Silīcijs (Si) | 0.40-0.80 | ±0.02 | Uzlabo nodilumizturību | ISO 439 |
| Mangāns (Mn) | 0.60-1.20 | ±0.03 | Uzlabo stingrību | ASTM E350 |
| Sērs (S) | Mazāks vai vienāds ar 0,05 | - | Kontrolē piemaisījumu saturu | ISO 4934 |
| Fosfors (P) | Mazāks vai vienāds ar 0,05 | - | Novērš trauslumu | ISO 4935 |
Uzlaboti ražošanas procesi
Mūsdienu tērauda skrotis un smilšu ražošanā tiek izmantoti precīzi{0}}kontrolēti procesi:
Izejmateriālu izvēle: izmanto augstas-kvalitatīvas augstas-oglekļa tērauda lūžņus
Kausēšanas kontrole: Vidējas frekvences indukcijas krāsns, temperatūras precizitāte ±5 grādi
Izsmidzināšana: ūdens izsmidzināšana ar augstu-spiedienu, daļiņu izmēra sadalījuma kontrole
Termiskā apstrāde: vairāku{0}}pakāpju rūdīšanas + rūdīšanas process
Precizitāte: Automātiska skrīninga sistēma

Veiktspējas parametri un tehniskie rādītāji
Mehāniskās veiktspējas analīze
Tērauda metienu un smilšu veiktspējas salīdzināšanas datu tabula
| Veiktspējas indikators | Tērauda skrotis | Tērauda smiltis | Pārbaudes standarts | Lietojumprogrammu atšķirības |
|---|---|---|---|---|
| Cietība (HRC) | 40-65 | 45-60 | ASTM E18 | Tērauda šāviens vienveidīgāks |
| Blīvums (g/cm³) | 7.6-7.8 | 7.4-7.7 | ISO 3369 | Tērauda skrotis ar lielāku blīvumu |
| Triecienizturība (J) | 15-35 | 12-25 | ISO 148 | Tērauda šāviens pārāks |
| Nodilumizturības indekss | 0.4-0.8 | 0.6-1.0 | ASTM G65 | Tērauda smiltis ir nodilumizturīgāks- |
| Cikla kalpošanas laiks (reizes) | 2000-4000 | 1500-3000 | SAE J445 | Tērauda skrotis ilgāks kalpošanas laiks |
Daļiņu izmēra sadalījums un kontrole
Standarta daļiņu izmēru klasifikācijas tabula
| Daļiņu izmēra kods | Izmēru diapazons (mm) | Pieļaujamā novirze | Piemērots aprīkojums | Galvenās lietojumprogrammas |
|---|---|---|---|---|
| S70 | 1.70-2.00 | ±0.05 | Lielas smilšu strūklas mašīnas | Smagas rūsas noņemšana |
| S110 | 1.18-1.40 | ±0.04 | Vispārējs aprīkojums | Tradicionālā ārstēšana |
| S170 | 0.85-1.00 | ±0.03 | Spiediena iekārtas | Virsmas stiprināšana |
| S230 | 0.60-0.71 | ±0.02 | Precīzijas aprīkojums | Pārklājuma sagatavošana |
| S330 | 0.42-0.50 | ±0.02 | Automatizētās sistēmas | Precīza tīrīšana |

Padziļināta-pielietojuma jomu analīze
Automobiļu ražošanas lietojumprogrammas
Automobiļu rūpniecības pielietojuma parametru tabula
| Pieteikuma daļa | Ieteicamais veids | Daļiņu izmēra izvēle | Cietības prasība | Procesa parametri |
|---|---|---|---|---|
| Korpusa lokšņu metāls | Tērauda skrotis | S170-S230 | HRC 45-50 | Spiediens 4-6bar |
| Dzinēja sastāvdaļas | Tērauda smiltis | S110-S170 | HRC 50-55 | Spiediens 5-7bar |
| Šasijas daļas | Tērauda smiltis | S70-S110 | HRC 55-60 | Spiediens 6-8bar |
| Pārvades sistēma | Tērauda skrotis | S230-S330 | HRC 45-50 | Spiediens 3-5bar |
Kosmosa lauks
Tērauda skrotīm un smiltīm ir galvenā loma kosmosa ražošanā:
Turbīnas lāpstiņas stiprināšanas apstrāde: izmanto S330 tērauda skrotis, HRC 55-60
Fizelāžas kompozītmateriāli: Speciāla tērauda smiltis, HRC 40-45
Šasijas sastāvdaļas: augstas{0}izturības tērauda skrotis, HRC 58-63
Aviācijas alumīnija sakausējumi: īpaši izgatavoti tērauda smiltis, HRC 35-40

Ekonomisko ieguvumu analīze
Izmaksu{0}}ieguvumu novērtējums
Visaptveroša izmaksu analīzes tabula (pamatojoties uz 100 000 kvadrātmetru ikgadējo apstrādi)
| Izmaksu postenis | Tērauda skrotis risinājums | Tērauda smilšu šķīdums | Jaukts šķīdums | Optimizācijas potenciāls |
|---|---|---|---|---|
| Materiālu iepirkuma izmaksas | $85,000 | $78,000 | $82,000 | 15-20% |
| Iekārtu apkope | $12,000 | $15,000 | $13,000 | 20-25% |
| Enerģijas patēriņš | $18,000 | $20,000 | $19,000 | 10-15% |
| Darbaspēka izmaksas | $25,000 | $28,000 | $26,000 | 15-20% |
| Kopējās darbības izmaksas | $140,000 | $141,000 | $140,000 | 18-22% |
Investīciju atdeves analīze
Iekārtu investīciju cikls: 2-3 gadi
Ekspluatācijas izmaksu ietaupījums: 20-30%
Kvalitātes uzlabošanas priekšrocības: 15-25%
Visaptverošā IA: 25–35%
Vides un drošības apsvērumi
Ietekmes uz vidi novērtējums
Vides veiktspējas salīdzināšanas tabula
| Vides indikators | Tērauda skrotis | Tērauda smiltis | Uzlabošanas pasākumi | Atbilstības standarti |
|---|---|---|---|---|
| Putekļu emisijas (mg/m³) | 15-25 | 20-30 | Augstas-efektivitātes putekļu noņemšana | ISO 8504 |
| Trokšņa līmenis (dB) | 85-95 | 88-98 | Skaņas izolācijas aizsardzība | OSHA 1910 |
| Atkritumu radīšana (kg/t) | 80-120 | 100-150 | Pārstrāde | EPA standarti |
| Enerģijas patēriņš (kWh/t) | 50-70 | 55-75 | Energoefektivitātes optimizācija | ISO 50001 |
Drošības ražošanas specifikācijas
Izveidojiet visaptverošu drošības ražošanas sistēmu:
Individuālo aizsardzības līdzekļu standarti
Iekārtu drošības ekspluatācijas procedūras
Ietekmes uz vidi monitorings
Ārkārtas reaģēšanas plāni
Kvalitātes kontroles sistēma
Visa procesa kvalitātes kontrole
Kvalitātes pārbaudes standartu tabula
| Pārbaudes vienums | Pārbaudes biežums | Kontroles standarts | Pārbaudes metode | Apglabāšanas pasākumi |
|---|---|---|---|---|
| Cietība Konsistence | Katra partija | ±2 HRC | Rokvela cietības testeris | Pielāgojiet procesu |
| Daļiņu izmēra sadalījums | Katra partija | ±5% | Lāzera daļiņu izmēra analizators | Pārvērtēt- |
| Ķīmiskais sastāvs | Iknedēļas | Atbilst standartiem | Spektrālā analīze | Pielāgojiet izejvielas |
| Mikrostruktūra | Ikmēneša | Vienveidīgs un blīvs | Metalogrāfiskā analīze | Optimizēt procesu |
Starptautiskie sertifikācijas standarti
ISO 9001:2015 kvalitātes vadības sistēma
ISO 14001:2015 Vides vadības sistēma
OSHA 1910 drošības standarti
Klientu-specifisku prasību sertifikāti
Tehnoloģiskās inovācijas un attīstības tendences
Materiālu tehnoloģiju inovācijas
Jauni materiālu izstrādes virzieni
| Tehnoloģijas veids | R&D fokuss | Paredzamie ieguvumi | Tehniskie izaicinājumi | Komercializācijas progress |
|---|---|---|---|---|
| Nano-modifikācija | Virsmas nanonizācija | Nodilumizturība +40% | Izkliedes vienmērīgums | Izmēģinājuma posms |
| Kompozītu sakausējums | Vairāku elementu sakausēšana | Dzīves ilgums +50% | Kompozīcijas kontrole | Veicināšana un pieteikšanās |
| Gudri materiāli | Regulējama veiktspēja | Pielāgošanās spēja +60% | Izmaksu kontrole | R&D posms |
| Zaļie materiāli | Videi draudzīgs | Ietekme uz vidi -30% | Veiktspējas uzturēšana | Nobriedis pieteikums |
Inteliģenta ražošanas tehnoloģija
Digitālās rūpnīcas celtniecība:
Automatizētās ražošanas līnijas
Reāllaika kvalitātes-uzraudzība
Inteliģentas noliktavu sistēmas
Uz datiem balstīta{0}}optimizācija
Nozares labākā prakse
Veiksmes gadījumu koplietošana
Smagās tehnikas ražošanas uzņēmuma lieta
Projekta fons: Nestabila lielu strukturālo komponentu virsmas apstrādes kvalitāte
Problēmas analīze: nepareiza abrazīvu izvēle, nepamatoti procesa parametri
Risinājums:
Pieņemts tērauda smilšu + tērauda skrotis jauktais process
Optimizēta daļiņu izmēra attiecība
Izveidota inteliģenta vadības sistēma
Ieviešanas rezultāti:
Ārstēšanas efektivitāte uzlabojusies par 35%
Izmaksas samazinātas par 28%
Kvalitātes kvalifikācijas rādītājs sasniedza 98,5%
Klientu apmierinātība ievērojami uzlabojās
Automobiļu detaļu uzņēmuma prakse
Precīzijas detaļu apstrādes futrālis
Tehniskais izaicinājums: saglabāt izmēru precizitāti, uzlabot ārstēšanas efektivitāti
Inovatīvs risinājums:
Pielāgota tērauda šāvienu formula
Precīza daļiņu izmēra kontrole
Automatizēta ārstēšanas sistēma
Ekonomiskie ieguvumi:
Ražošanas efektivitāte palielinājās par 40%
Produkta defektu līmenis samazināts par 60%
Ikgadējais izmaksu ietaupījums USD 150 000 apmērā
Uzlabota tirgus konkurētspēja
Nākotnes perspektīva
Tehnoloģiju attīstības tendences
*5 gadu tehnoloģiju prognoze*
Paaugstināts intelekts: AI optimizācijas vadības sistēmas popularizēšana
Materiālu inovāciju sasniegumi: jauni sakausējumu materiālu pielietojumi
Augstākas vides prasības: Zaļās ražošanas tehnoloģiju attīstība
Pieaugošais pieprasījums pēc pielāgošanas: personalizēti risinājumi
Tirgus attīstības perspektīvas
2025. gada tirgus lielums: 6,5 miljardi USD
Vidējais gada pieauguma temps: 5,5-6,5%
Jauno tehnoloģiju izplatības līmenis: 35–45%
Zaļā produkta proporcija: 40-50%
Ieviešanas rokasgrāmata
Izvēles un lietošanas ieteikumi
Atlases lēmumu matrica
| Apsvēršanas faktors | Svars | Tērauda šāvienu rezultāts | Tērauda smilšu rādītājs | Piesardzības pasākumi |
|---|---|---|---|---|
| Ārstēšanas efektivitāte | 25% | 85 | 90 | Izvēlieties, pamatojoties uz materiālu |
| Izmaksu efektivitāte | 20% | 80 | 75 | Visaptveroša apsvēršana |
| Kvalitātes prasības | 20% | 90 | 85 | Precizitātes prasības |
| Iekārtu saderība | 15% | 85 | 80 | Sistēmas saskaņošana |
| Vides prasības | 10% | 80 | 75 | Atbilstība |
| Uzturēšanas izmaksas | 10% | 85 | 80 | Ilgtermiņa{0}}darbība |
Optimizācijas uzlabošanas stratēģijas
Pastāvīga uzlabošanas sistēma:
Pašreizējā stāvokļa novērtējums un analīze
Mērķu noteikšana un plānošana
Risinājuma ieviešana un uzraudzība
Efektu novērtēšana un optimizācija
Secinājums: Nepārtrauktas inovācijas vērtība
Kā pamatmateriāli rūpnieciskajā virsmu apstrādē tehnoloģiskajām inovācijām un pareizai tērauda skrotīm un smilšu pielietošanai ir liela nozīme ražošanas attīstībā. Izmantojot zinātnisko atlasi, procesu optimizāciju un kvalitātes vadību, uzņēmumi var pilnībā izmantot šo materiālu veiktspējas priekšrocības, lai sasniegtu divus mērķus — ekonomiskos ieguvumus un kvalitātes uzlabošanu.
Nākotnē, nepārtraukti parādoties jauniem materiāliem un procesiem, tērauda skrotis un smilšu tehnoloģija turpinās attīstīties. Ražošanas uzņēmumiem rūpīgi jāuzrauga tehnoloģiskās tendences un nepārtraukti jāoptimizē ražošanas procesi, lai saglabātu priekšrocības sīvā tirgus konkurencē.
Tehnisko datu pielikums
Detalizēta veiktspējas parametru tabula
| Raksturīgais rādītājs | Testēšanas nosacījumi | Tērauda skrotis | Tērauda smilšu klāsts | Starptautiskais standarts |
|---|---|---|---|---|
| Spiedes izturība (MPa) | Telpas temperatūra | 1500-2200 | 1400-2000 | ISO 18571 |
| Noguruma robeža (MPa) | 10^7 cikli | 400-600 | 350-550 | ISO 1143 |
| Termiskā stabilitāte ( grāds ) | Nepārtraukta darbība | 350 | 300 | ASTM E831 |
| Vadītspēja (%IACS) | 20 grādi | 12-15 | 10-13 | ASTM B193 |
Ekonomisko ieguvumu analīzes dati
Investīciju atmaksāšanās laiks: 1,5-2,5 gadi
Darbības izmaksu optimizācijas telpa: 20-30%
Kvalitātes izmaksu samazinājums: 25-35%
Vides atbilstības izmaksas: samazinātas par 15–25%