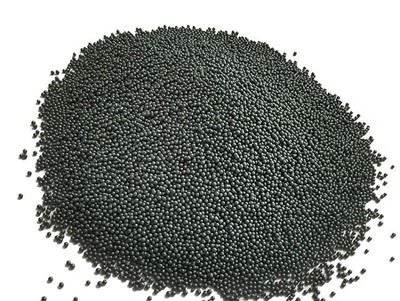
Kopsavilkums: galvenā ietekmeTērauda skrotisOglekļa saturs
Rūpnieciskās virsmas apstrādes jomā tērauda skrotis oglekļa saturs ir kļuvis par galveno faktoru, kas nosaka tā veiktspējas raksturlielumus un pielietojuma diapazonu. Pasaules tērauda skrošu tirgus dati liecina, ka 2024. gadā tērauda skrotis ar augstu oglekļa saturu veidoja 62% no tirgus daļas, savukārt tērauda skrotis ar zemu oglekļa saturu saglabā stabilu pieprasījumu noteiktās jomās, pateicoties savām īpašajām īpašībām. Izpratne par būtiskām atšķirībām starp šiem diviem materiāliem ir ļoti svarīga, lai optimizētu ražošanas procesus un uzlabotu produktu kvalitāti.
Nozares pētījumi liecina, ka pareizi izvēloties tērauda skrotis, virsmas apstrādes efektivitāti var uzlabot par 25-40%, vienlaikus samazinot ražošanas izmaksas par 15-30%. Šajā rakstā tiks padziļināti izpētīts šo divu veidu tērauda skrošu ķīmiskais sastāvs, fizikālās īpašības un piemērojamie scenāriji, nodrošinot nozares praktiķiem zinātnisku atlasi.

Ķīmiskais sastāvs un metalurģijas pamati
Elementu kompozīcijas analīze
Ķīmiskā sastāva salīdzināšanas tabula
| Elementārais sastāvs | Zems oglekļa satursTērauda skrotis | Augsta oglekļa tērauda skrotis | Starptautiskais standarts |
|---|---|---|---|
| Oglekļa saturs | 0.08%-0.25% | 0.70%-1.20% | ASTM A510 |
| Mangāna saturs | 0.30%-0.60% | 0.60%-1.20% | SAE J441 |
| Silīcija saturs | 0.10%-0.35% | 0.15%-0.35% | ISO 11124 |
| Sēra saturs | Mazāks vai vienāds ar 0,05% | Mazāks vai vienāds ar 0,04% | EN 10204 |
| Fosfora saturs | Mazāks vai vienāds ar 0,04% | Mazāks vai vienāds ar 0,04% | JIS G3505 |
Mikrostrukturālās atšķirības
Metalogrāfiskā analīze parāda:
Tērauds ar zemu oglekļa saturu: struktūra, kurā dominē ferīts{0}}, zemāka cietība, bet lieliska stingrība
Augsta oglekļa tērauda skrotis: martensīta struktūra, augstāka cietība, bet salīdzinoši palielināts trauslums
Graudu izmērs: Zema oglekļa tērauda skrotis ASTM 7-9, augstas oglekļa tērauda skrotis ASTM 5-7
Karbīda sadalījums: Tērauds ar augstu oglekļa saturu satur vienmērīgi sadalītas cementīta daļiņas
Fizikālās īpašības un mehāniskās īpašības
Cietības un stingrības līdzsvars
Mehāniskās veiktspējas datu tabula
| Veiktspējas indikators | Zema oglekļa tērauda skrotis | Augsta oglekļa tērauda skrotis | Pārbaudes metode |
|---|---|---|---|
| Cietības diapazons | HRC 20-35 | HRC 40-65 | ASTM E18 |
| Stiepes izturība | 400-550 MPa | 800-1200 MPa | ISO 6892 |
| Triecienizturība | 50-80 J | 15-30 J | ASTM E23 |
| Noguruma spēks | 200-280 MPa | 350-500 MPa | ISO 1143 |
| Elastīgais modulis | 200-210 GPa | 190-200 GPa | ASTM E111 |
Izturība Veiktspēja
Faktiskie pieteikuma dati parāda:
Cikla kalpošanas laiks: zema oglekļa tērauda skrotis 800-1500 cikli, augstas oglekļa tērauda skrotis 2000-3500 cikli
Lūzuma pakāpe: zema oglekļa tērauda skrotis 3-8%, augstas oglekļa tērauda skrotis 8-15%
Nodiluma pakāpe: zema oglekļa tērauda skrotis 0,8-1,2% / stundā, augstas oglekļa tērauda skrotis 0,4-0,8% / stundā
Formas saglabāšana: zema oglekļa tērauda šāviens teicams, ar augstu oglekļa saturu tērauds labs

Ražošanas procesa salīdzinājums
Termiskās apstrādes procesa atšķirības
Termiskās apstrādes parametru salīdzinājums
| Procesa posms | Zema oglekļa tērauda skrotis | Augsta oglekļa tērauda skrotis | Aprīkojuma prasības |
|---|---|---|---|
| Austenitizācijas temperatūra | 880-920 grādi | 800-860 grādi | Atmosfēras aizsardzības krāsns |
| Rūdīšanas līdzeklis | Ūdens vai polimērs | Eļļa vai izkausēta sāls | Temperatūras kontroles sistēma |
| Rūdīšanas temperatūra | 250-350 grādi | 180-250 grādi | Precīzijas krāsns |
| Dzesēšanas ātrums | Lēnāk | Ātri | Dzēšanas sistēma |
Galvenie kvalitātes kontroles punkti
Galvenie uzraudzības rādītāji ražošanas laikā:
Cietības konsistence: zema oglekļa tērauda skrotis ±3 HRC, augstas oglekļa tērauda skrotis ±2 HRC
Sferoidizācijas ātrums: abiem ir nepieciešams lielāks vai vienāds ar 90%
Izmēru pielaide: atbilst SAE J444 standartam
Ķīmiskā sastāva svārstības: kontrolēta ±0,02% robežās

Padziļināta-pielietojuma jomu analīze
Zema oglekļa tērauda skrotis Izdevīgi pielietojumi
Piemērojamie scenāriji un veiktspēja
| Lietojumprogrammas lauks | Ieteicamais daļiņu izmērs | Veiktspējas priekšrocības | Ekonomiskā analīze |
|---|---|---|---|
| Automobiļu lokšņu metāla remonts | S230-S330 | Bez deformācijas, gluda virsma | 25% izmaksu ietaupījums |
| Alumīnija sakausējuma apstrāde | S170-S230 | Bez iegulšanas, bez piesārņojuma | 40% kvalitātes uzlabošana |
| Nerūsējošā tērauda virsmas apstrāde | S110-S170 | Izvairās no dzelzs piesārņojuma | Pārstrādāšanas ātruma samazinājums par 60%. |
| Precīza liešanas tīrīšana | S390-S550 | Aizsargā izmēru precizitāti | 35% efektivitātes uzlabošana |
Profesionāli lietojumprogrammas ar augstu oglekļa dioksīda tēraudu
Augstas{0}}veiktspējas prasību scenāriji
| Lietojumprogrammas lauks | Ieteicamais daļiņu izmērs | Veiktspējas priekšrocības | Ieguldījumu atdeve |
|---|---|---|---|
| Smagās tērauda konstrukcijas | S390-S550 | Augsta rūsas noņemšanas efektivitāte | 8 mēnešu investīciju atmaksāšanās |
| Liešanas smilšu noņemšana | S230-S330 | Spēcīgs griešanas spēks | 45% ražošanas efektivitātes uzlabošana |
| Nostiprinoša ārstēšana | S170-S230 | Liels atlikušais spiedes spriegums | 300% noguruma dzīves uzlabošana |
| Pārklājuma pirmapstrāde | S110-S170 | Kontrolējams enkura raksta dziļums | 50% pārklājuma kalpošanas laika pagarinājums |
Ekonomisko ieguvumu salīdzinošā analīze
Izmaksu struktūras analīze
Visaptveroša izmaksu salīdzināšanas tabula (pamatojoties uz 100 000 kvadrātmetru ikgadējo apstrādi)
| Izmaksu postenis | Zema oglekļa tērauda skrotis | Augsta oglekļa tērauda skrotis | Atšķirību analīze |
|---|---|---|---|
| Materiālu iepirkuma izmaksas | $85,000 | $120,000 | +41% |
| Enerģijas patēriņš | $28,000 | $22,000 | -21% |
| Iekārtu apkope | $15,000 | $18,000 | +20% |
| Darbaspēka izmaksas | $45,000 | $38,000 | -16% |
| Atkritumu apstrāde | $8,000 | $12,000 | +50% |
| Kopējās darbības izmaksas | $181,000 | $210,000 | +16% |
Dzīves cikla novērtējums
Iekārtas investīcijas: Augsta oglekļa tērauda skrotis sistēma prasa papildu 15-25% ieguldījumu
Kalpošanas laiks: Tērauda skrotis ar augstu oglekļa saturu ir par 80–120% garāks nekā tērauda ar zemu oglekļa saturu
Apkopes intervāls: Zema oglekļa tērauda skrošu sistēmai ir garāki apkopes intervāli
Vides atbilstība: abi atbilst mūsdienu vides standartiem
Tehniskās atlases rokasgrāmata
Lēmumu matricas analīze
Atlases novērtēšanas modelis
| Novērtēšanas faktors | Svars | Zema oglekļa tērauda skrotis | Augsts oglekļa tērauda metienu rezultāts |
|---|---|---|---|
| Virsmas kvalitātes prasības | 25% | 90 | 75 |
| Apstrādes efektivitāte | 20% | 70 | 95 |
| Iekārtu investīcijas | 15% | 85 | 65 |
| Ekspluatācijas izmaksas | 20% | 80 | 70 |
| Materiālu saderība | 10% | 95 | 60 |
| Vides prasības | 10% | 85 | 75 |
| Visaptverošs rezultāts | 100% | 82.5 | 75.5 |
Nozares-Īpaši ieteikumi
Automobiļu ražošana
Ieteikums: zema oglekļa tērauda skrotis
Iemesls: Izvairās no sagataves deformācijas, nodrošina izmēru precizitāti
Parametri: Cietība HRC 25-30, daļiņu izmērs S230-S330
Ietekme: Virsmas raupjums Ra 1,5-2,5μm
Kuģu būves nozare
Ieteikums: augstas oglekļa tērauda skrotis
Iemesls: Efektīva rūsas noņemšana, nostiprina virsmu
Parametri: cietība HRC 45-55, daļiņu izmērs S390-S550
Ietekme: Tīrība Sa 2,5-3,0
Darbības parametru optimizācija
Procesa iestatīšanas rokasgrāmata
Optimālo darbības parametru tabula
| Procesa parametrs | Zema oglekļa tērauda skrotis | Augsta oglekļa tērauda skrotis | Pielāgošanas ieteikumi |
|---|---|---|---|
| Strūklas spiediens | 4-6 bāri | 6-8 bāri | Pielāgojiet atbilstoši cietībai |
| Strūklas leņķis | 75-90 grādi | 60-75 grādi | Optimizēt trieciena enerģiju |
| Projekcijas attālums | 300-500 mm | 400-600 mm | Kontrolējiet pārklājuma vienmērīgumu |
| Ārstēšanas laiks | Īsāks | Ilgāk | Pielāgojiet, pamatojoties uz tīrīšanas pakāpi |
Kvalitātes kontrole un testēšana
Ienākošās pārbaudes standarti
Ienākošās pārbaudes prasības
| Pārbaudes vienums | Standarta zema oglekļa tērauda skrotis | Augsta oglekļa tērauda skrotis standarta | Pārbaudes biežums |
|---|---|---|---|
| Cietības pārbaude | HRC 20-35 | HRC 40-65 | Katra partija |
| Ķīmiskais sastāvs | Atbilst standartam | Atbilst standartam | Iknedēļas |
| Daļiņu izmēra sadalījums | ±5% | ±5% | Katra partija |
| Metalogrāfiskā struktūra | ferīts | Martensīts | Ikmēneša |
| Pārrāvuma līmenis | Mazāks vai vienāds ar 8% | Mazāks vai vienāds ar 15% | Katra partija |
Vides un drošības apsvērumi
Ietekmes uz vidi novērtējums
Vides veiktspējas salīdzinājums
Putekļu veidošanās: tērauds ar zemu oglekļa saturu par 15-25% zemāks
Trokšņa līmenis: salīdzināms, diapazons 85-95 dB
Atkritumu apstrāde: Vieglāk pārstrādājams tērauds ar zemu oglekļa saturu
Enerģijas patēriņš: augstas oglekļa tērauda skrošu ražošanas process patērē par 20% vairāk enerģijas
Drošas darbības procedūras
Individuālā aizsardzība: Abiem nepieciešamas aizsargbrilles un elpceļu aizsardzība
Iekārtu drošība: regulāri pārbaudiet nodilumizturīgās sastāvdaļas
Vides monitorings: kontrolēt putekļu koncentrāciju arodekspozīcijas robežās
Ārkārtas palīdzība: izveidojiet visaptverošus ārkārtas situāciju plānus
Nozares attīstības tendences
Tehnoloģiskās inovācijas virzieni
Materiālzinātnes progress
Kompozītmateriālu leģētā tērauda skrošu izstrāde
Nanostruktūras optimizācija
Inteliģentas uzraudzības sistēmas
Videi draudzīgi ražošanas procesi
Tirgus attīstības prognoze
2025. gada globālā tirgus lielums: 5,8 miljardi USD
Izaugsmes temps: vidēji gadā 4,5–5,5%
Reģionālais sadalījums: Āzija{0}}Klusā okeāna reģions veido 45%
Tehnoloģiju tendences: attīstība virzienā uz specializāciju un pielāgošanu
Secinājumi un ieteikumi
Atlases stratēģijas kopsavilkums
Veicot visaptverošu analīzi, var redzēt, ka zema oglekļa tērauda skrotīm un augstas oglekļa tērauda skrotis katram ir savas unikālās priekšrocības. Tērauda skrotis ar zemu oglekļa saturu lieliski darbojas lietojumos, kuros nepieciešama augsta precizitāte un izvairoties no sagataves deformācijas, savukārt augstas oglekļa tērauda skrotis ir vairāk priekšrocību gadījumos, kad nepieciešama efektīva apstrāde un stiprināšanas efekti.
Iepirkuma ieteikumi
Izvērtējiet konkrētas pieteikuma prasības un tehniskās prasības
Veiciet izmaksu{0}}ieguvumu analīzi
Apsveriet aprīkojuma saderību
Izstrādāt kvalitātes kontroles plānu
Izveidojiet nepārtrauktas optimizācijas mehānismu
Nākotnes perspektīva
Attīstoties materiālu zinātnei un ražošanas tehnoloģijai, tērauda skrotis izstrādājumi attīstīsies specializētākos un viedākos virzienos. Uzņēmumiem ieteicams izveidot pilnīgu tehniskās novērtēšanas sistēmu un regulāri atjaunināt procesa parametrus, lai pielāgotos mainīgajām tirgus prasībām.
Tehnisko datu pielikums
Detalizēta veiktspējas parametru tabula
| Raksturīgais rādītājs | Zema oglekļa tērauda ložu diapazons | Augsta oglekļa tērauda ložu diapazons | Testēšanas nosacījumi |
|---|---|---|---|
| Blīvums (g/cm³) | 7.4 | 7.4 | 20 grādi |
| Siltumvadītspēja (W/m·K) | 48-52 | 42-46 | 100 grādi |
| Īpatnējā siltuma jauda (J/g·K) | 0.45-0.50 | 0.40-0.45 | 25 grādi |
| Termiskās izplešanās koeficients | 12.5-13.5 | 11.5-12.5 | 20-100 grādi |
| Magnētiskā caurlaidība | Augsts | Ļoti augsts | Standarta nosacījumi |
Ekonomiskās analīzes dati
Investīciju atmaksāšanās laiks: 12-24 mēneši
Ekspluatācijas izmaksu ietaupījuma potenciāls: 15-30%
Kvalitātes uzlabošanas telpa: 20-40%
Ietekme uz iekārtas kalpošanas laiku: ±10-15%
Lietošanas instrukcijas: Šī tehniskā analīze ir balstīta uz nozares vispārīgiem datiem un praktiskiem gadījumiem. Lūdzu, veiciet pielāgojumus atbilstoši faktiskajiem apstākļiem konkrētu lietojumu laikā. Pirms svarīgu lēmumu pieņemšanas ir ieteicama procesa pārbaudes pārbaude.